
电 话:0411-39561101
手 机:133-9054-8880
网 址:www.dlguoxi.com
厂 址:开发区双D港生命二路10号
地 址:辽宁省大连保税区洞庭路1号自贸大厦719M-52
大连发黑表面处理如何把控膜层厚度
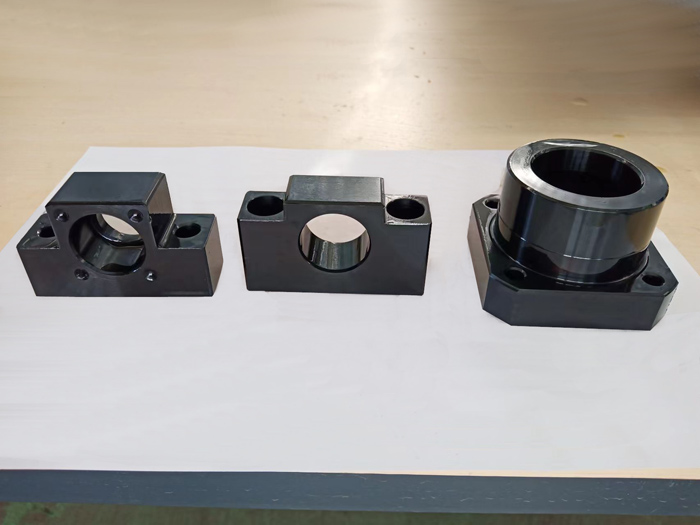
金属发黑是常用的表面转化处理方式,依靠药液与基材发生化学反应,在工件表面生成一层氧化膜,膜层厚度会直接影响工件后续的防护效果、装配适配以及外观呈现。很多加工场景里,膜层偏厚容易出现膜层疏松、起皮的情况,膜层偏薄则难以形成稳定的防护屏障,做好厚度管控,是发黑加工环节里需要持续留意的工作,大连发黑表面处理在长期的加工实践中,也逐步形成一套可落地的管控流程。
工件基材本身的材质状态,是影响成膜厚度的基础条件,也是大连发黑表面处理前期需要重点核查的内容。不同钢材的碳含量、表面金相组织存在差异,和发黑药液的反应速率并不一致。同一款发黑药剂,低碳钢工件成膜速度偏慢,同等处理时长下膜层会薄一些;中高碳钢工件反应更快,相同浸泡时间更容易生成偏厚的膜层。在正式批量加工之前,需要先核对工件材质,同时清理工件表面的油污、锈蚀、氧化皮。表面附着杂质会阻隔药液和基体接触,造成局部成膜不均,同一个工件上不同位置膜层厚度差值变大,前期除油除锈工序的质量,会为后续厚度稳定打下基础。
发黑药液的参数调节,是控制膜层厚度的核心环节,也是大连发黑表面处理日常管控的重点。药液浓度、槽液温度是两个关键变量。药液浓度偏高,化学反应速度加快,膜层增长速度随之变快,很容易超出预期厚度;浓度偏低时反应缓慢,成膜偏薄,甚至出现发花、上色不均匀的现象。槽液温度同样会改变反应节奏,温度上升,分子运动加快,成膜速度提升。加工过程中需要定时取样检测槽液组分,按照检测结果缓慢补充药剂或者兑水稀释,不要一次性大幅度调整浓度和温度,参数突变会让成膜厚度出现波动。槽液使用周期增加之后,里面会累积反应残渣,残渣过多也会干扰成膜,需要定时过滤槽体,维持药液环境稳定。
工件在发黑槽内的浸泡时长,直接决定氧化膜的累积厚度,大连发黑表面处理会根据试样结果设定对应的时间区间。在固定药液浓度与温度的前提下,浸泡时间短,氧化反应进行不充分,膜层薄;浸泡时间持续拉长,膜层持续生长,到一定阶段之后,膜层自身会产生一定阻隔作用,增厚的速度放缓,但过长浸泡依旧会造成膜层结构松散。一般会先拿同材质小样做试处理,梯度设置不同浸泡时长,试样完成后进行厚度检测,记录参数,再把这个参数运用到同批次工件生产。同时工件入槽的摆放方式也要注意,工件之间不要紧贴堆叠,避免贴合位置药液流通不畅,出现局部成膜不足,厚度不一致的问题。
成膜完成之后的后处理工序,同样会间接影响膜层的有效厚度与结构状态。工件从发黑槽取出后,需要经过水洗工序,洗掉表面附着的游离药液,如果残留药液持续和膜层发生反应,会持续改变膜层状态。水洗完成后的浸油封闭步骤,主要作用是填充膜层内部微孔,提升防护能力,封闭油不会大幅改变氧化膜本身的厚度,但如果膜层本身厚薄不均,封闭之后外观差异会更加明显。在这一步可以同步完成抽样检测,借助对应的检测工具测量膜层数值,核对是否符合订单约定范围。
批量生产过程中的抽样检测,是持续稳定把控厚度的保障手段。大连发黑表面处理会在一批工件加工的前、中、后阶段分别抽取样品检测,避免前期参数合适,随着槽液消耗,后期工件厚度偏离范围。检测时,除了记录厚度数值,还要观察膜层的外观状态,厚度达标同时,膜层需要连续完整,没有脱落、斑驳的情况。如果连续多个样品出现厚度超出区间,就要回头复核槽液温度、浓度、浸泡时间这几项参数,逐项调整之后再继续生产,减少批量工件出现不合格的情况。
整体来看,发黑膜层厚度管控不是依靠单一参数调节,而是从基材预处理、槽液管控、浸泡时间、后处理到抽样检测形成连贯的管控链路。在实际加工中,不同订单对膜层的需求存在区别,有的工件侧重装配配合,需要控制膜层厚度避免尺寸变化;有的侧重基础防护,在合理区间内控制成膜状态。规范每一步操作,持续监测各项条件,能够降低膜层厚度波动,让发黑加工效果稳定,适配各类金属工件的加工需求。